Sektör Haberleri
 Oct 16, 2026
 Yönetici tarafından gönderildi
Neden Soğuk Ekstrüde Alüminyum ADAS Kamera Muhafaza Tasarımını Öne Çıkarıyor: Malzemeler, Süreçler ve Seçim Kılavuzu
Modern bir aracın ön camının arkasında öne bakan bir kamera bulunur ve burada dondurucu geceler, güneşle ısınan ön paneller, sürekli titreşim, yol spreyi ve tuzla karşı karşıya kalır. Lensinin ve görüntü sensörünün etrafındaki mahfazanın, tüm bu koşullar altında optik hizalamayı sabit tutması gerekir. Başarısız olduğunda belirtiler bulanık algılama, sapmalı kalibrasyon veya lensin içinde nem buğulanması gibi görünür ve bunların her biri kameranın desteklediği sürücü destek fonksiyonunu zayıflatabilir.
Bu kılavuz, bir işletmenin ana malzemelerini ve üretim yollarını karşılaştırmaktadır. otomotiv kamera muhafazası , her seçeneğin gelişmiş sürücü destek sistemlerinde (ADAS) nereye uyduğunu açıklıyor ve mühendislere ve satın alma ekiplerine tedarikçi seçimi için pratik bir kontrol listesi sunuyor. Doğru seçim kamera kalitesine, termal ortama ve beklenen üretim hacmine bağlı olduğundan, odak noktası manşetteki iddialardan ziyade teknik ödünleşimlerdir.
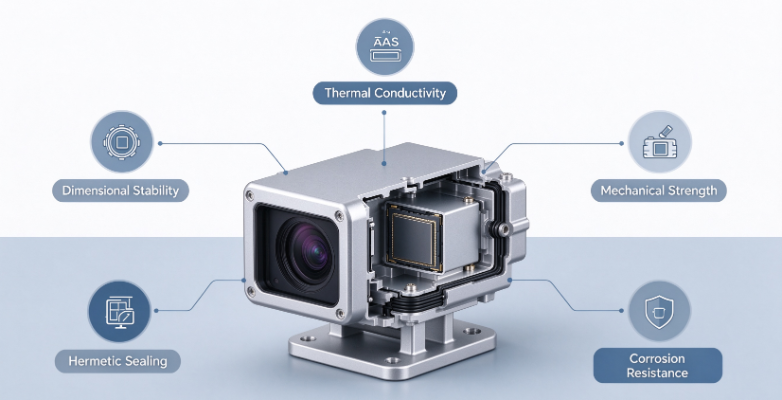
Görüntü kaynağı: Yalnızca örnekleme amacıyla yapay zeka tarafından oluşturulmuştur.
Konut Neden Göründüğünden Daha Önemlidir?
Muhafaza, tüm kamera modülünün mekanik referansıdır. Lens elemanları, onlarca mikrometreyle ölçülen hizalama pencereleri içerisine konumlandırılmıştır ve görüntü sensörünün, tüm çalışma sıcaklığı aralığı boyunca optik eksene paralel kalması gerekir. Lens yuvasındaki küçük bir kayma, odağı ve görüş alanını değiştirir; bu da, aşağı yöndeki algoritmaların şerit işaretlerini, yayaları ve diğer araçları ne kadar doğru tespit ettiğini etkiler.
Tasarımcıların ayrıca sensör ve işlemci tarafından üretilen ısıyı, soğuk optik yüzeylerde yoğunlaşan nemi ve ön cam braketi aracılığıyla iletilen montaj yüklerini de yönetmesi gerekiyor. Muhafaza tüm bu kuvvetlerin arasında yer aldığından, malzemesi ve üretim rotası, optik tasarımın gerçekte ne kadar marja sahip olduğunu belirler.
Temel Performans Gereksinimleri
Çoğu program, bir konutu beş performans alanına göre değerlendirir. Her alanın görüntü kalitesi veya alan güvenilirliği üzerinde doğrudan etkisi vardır, bu nedenle ödünleşimler varsayılan olarak değil bilinçli olarak yapılmalıdır.
- Boyutsal kararlılık. Sapma doğrudan kalibrasyon hatasına dönüştüğünden, lens yuvası ve sensör verisi tekrarlanan termal döngüden sonra konumunu korumalıdır.
- Isı iletkenliği. Sensörden gelen ısının optiklerden uzakta etkili bir yola ihtiyacı vardır, aksi takdirde sıcak günlerde karanlık akım yükselir ve görüntü gürültüsü artar.
- Mekanik mukavemet ve yorulma ömrü. Muhafazanın titreşime, yol kalıntılarından kaynaklanan darbelere ve sürekli montaj geriliminin neden olduğu uzun vadeli yorgunluğa dayanıklı olması gerekir.
- Hermetik sızdırmazlık ve korozyon direnci. Contalar ve kaynak dikişleri, yol tuzuna ve araba yıkamaya maruz kalma da dahil olmak üzere aracın tüm hizmet ömrü boyunca nemi dışarıda tutmalıdır.
- Kalite sistem uyumu. Seri programları genellikle bir otomotiv kalite yönetim sistemi, parti izlenebilirliği, PPAP gönderimi ve milyonda bir parça olarak ölçülen çok düşük kusur oranları gerektirir.
Bu gereksinimlerin ağırlığı uygulamaya göre değişir. Bir arka görüş kamerası maliyet ve paketlemeye öncelik verebilirken, acil durum frenlemesi için kullanılan öne bakan bir sensör, arıza sonuçlarının daha ciddi olması nedeniyle mükemmel termal davranışa ve sızdırmazlık performansına ihtiyaç duyar.
Kamera Muhafazaları İçin Malzeme Seçenekleri
Malzeme seçimi, herhangi bir üretim kararı verilmeden önce termal ve yapısal performansın üst sınırını belirler. Aşağıdaki tablo, kamera muhafazaları için en sık düşünülen dört seçeneği özetlemektedir.
| Malzeme ve rota | Isı iletkenliği | Sızdırmazlık riski | Tipik uygulama |
|---|---|---|---|
| Mühendislik plastiği (PBT veya PC-ABS) | Çok düşük | Düşük ila orta | Giriş seviyesi arka görüş kameraları |
| Döküm alüminyum (ADC12 veya A380) | Orta | Yüksek gözeneklilik riski | Maliyet odaklı orta sınıf konutlar |
| Soğuk çekilmiş alüminyum 6061 | iyi | Düşük | Yapısal olarak yüklü orta ila yüksek dereceli muhafazalar |
| Soğuk çekilmiş alüminyum 1070 | Çok yüksek | Çok düşük | Isı yayılımına ihtiyaç duyan yüksek dereceli ileri kameralar |
Mühendislik Plastikleri (PBT ve PC-ABS)
Plastik muhafazalar düşük işleme maliyeti, hafiflik ve karmaşık dış şekiller oluşturma özgürlüğü sunar. Optik tasarımın orta dereceli sıcaklık artışını tolere ettiği daha düşük dereceli kameralar için iyi çalışırlar. Ana sınırlamalar, ısıyı sensörün yakınında hapseden zayıf termal iletkenlik ve lens yuvasını aracın kullanım ömrü boyunca yavaşça kaydırabilen yüksek sıcaklıklarda kaymadır.
- Avantajları: düşük birim maliyet, karmaşık geometri, montaj özelliklerinin kolay entegrasyonu
- Sınırlamalar: zayıf ısı yayılımı, sürekli sıcaklıkta sürünme, sınırlı sertlik
Döküm Alüminyum (ADC12 ve A380)
Basınçlı döküm, orta ve yüksek hacimler için caziptir çünkü net şekillere hızlı bir şekilde yakındır. Ancak erimiş alüminyumun hızlı katılaşması çoğu zaman iç gözeneklilik ve büzülme bırakır. Yalıtılmış bir optik muhafazada, bu boşluklar sızıntı yolları haline gelebilir ve süreksiz tanecik yapısı, titreşim altında yorulma performansını azaltır. Bazı programlar, ikincil işlemlere sahip basınçlı döküm parçaları kabul eder, ancak sızdırmazlık doğrulama yükü önemli ölçüde daha yüksektir.
Soğuk Ekstrüzyon için Dövme Alüminyum (1070 ve 6061)
Dövme alüminyum, metali eritmeden plastik olarak deforme eden soğuk ekstrüzyonla oluşturulan katı bir kütük olarak başlar. Sonuç, parçanın şeklini takip eden sürekli bir tane akışı ve yoğun, neredeyse gözeneksiz bir duvar yapısıdır. Alloy 1070, çok yüksek termal iletkenlik sunarak, sensör ısısını verimli bir şekilde yayması gereken ve hermetik düzenekler için lazerle kaynak yapılabilen ileri kameralar için güçlü bir aday haline geliyor. Alaşım 6061 daha yüksek mukavemet sağlar ve daha büyük montaj yükleri taşıyan veya daha fazla yapısal sağlamlık gerektiren muhafazalar için uygundur.
Yüksek dereceli ADAS için en iyi uyum Yoğun, gözeneksiz duvarlar Sürekli tahıl akışı
Termal Davranış Karşılaştırıldığında
Isı iletkenliği genellikle mühendislerin mahfaza malzemelerini karşılaştırırken incelediği ilk özelliktir çünkü ısının sensörden dış yüzeye ne kadar hızlı hareket ettiğini belirler. Aşağıdaki tablo yukarıda tartışılan malzemeler için tipik oda sıcaklığı değerlerini göstermektedir. Gerçek değerler alaşımın temperlenmesine, ısıl işleme ve duvar geometrisine göre değişiklik gösterir; dolayısıyla bunları tedarikçi verilerine göre doğrulayın.
Dövme alüminyum ile mühendislik plastiği arasındaki boşluk kabaca üç kat büyüklüktedir; bu nedenle plastik muhafazalar PCB bakır veya harici ısı emiciler aracılığıyla termal yollara dayanır. Döküm alüminyum, plastiğe göre anlamlı bir gelişme sağlar, ancak gözenekliliği etkili termal performansı yerel olarak azaltabilir. Soğuk haddelenmiş 1070, en doğrudan ısı yolunu sağlayarak sürekli güneş ışığı ve yüksek işlemci yükü altında sensör sıcaklığının sabit kalmasına yardımcı olur.
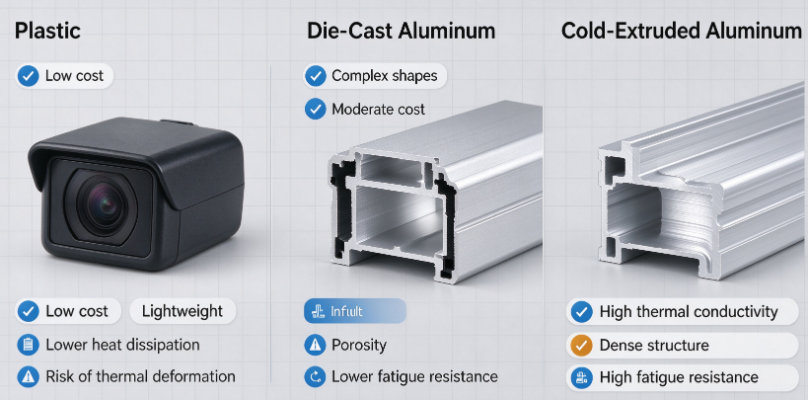
Görüntü kaynağı: Yalnızca örnekleme amacıyla yapay zeka tarafından oluşturulmuştur.
Alüminyum Kamera Muhafazaları için Üretim Süreçleri
Alüminyum kamera muhafazası üretiminde üç üretim yöntemi hakimdir. Her birinin farklı bir maliyet, hassasiyet, metalürjik kalite ve teslim süresi profili vardır ve en iyi seçim, programın bu faktörleri nasıl dengelediğine bağlıdır.
Yüksek Basınçlı Döküm
Erimiş alüminyum, çelik bir kalıba yüksek basınçla enjekte edilerek tek seferde karmaşık muhafazalar üretilir. Çevrim süreleri kısadır ve birim maliyetler hacimle birlikte hızla düşer. Başlıca dezavantajları gaz ve büzülme gözenekliliği, sıkışan gazın yüksek sıcaklıkta genleşmesi nedeniyle sınırlı ısıl işlem seçenekleri ve her parça üzerinde sızıntı testi yapılması gerekliliğidir. Kapalı bir optik muhafaza için, program giriş seviyesi kameraların ötesine geçtiğinde bu dezavantajlar genellikle maliyet avantajından daha ağır basar.
Katı Kütükten Tam CNC İşleme
Bir mahfazanın yekpare çubuk stoğundan işlenmesi mükemmel boyutsal kontrol sağlar ve döküm kusurlarını tamamen ortadan kaldırır. Bunun karşılığında, uzun çevrim süreleri ve daha yüksek parça başına maliyetle birlikte orijinal kütüğün yarısını aşabilen malzeme israfı ortaya çıkar. Tam işleme; prototipler, çok düşük hacimler veya son derece dar özellikler için anlamlıdır ancak seri üretimi haklı çıkarmak zorlaşır.
Soğuk Ekstrüzyon Artı İkincil CNC İşleme
Bu rota, soğuk şekillendirmenin metalurjik faydalarını hedeflenen işleme hassasiyetiyle birleştirir. İşlem genellikle aşağıda gösterilen sırayı takip eder.
- Kütük hazırlama. Dövülmüş alüminyum parçalar kesilir ve tutarlı bir başlangıç koşuluna tavlanır, bu da şekillendirme kuvvetini ve tane davranışını stabilize eder.
- Soğuk extrusion. Sümüklüböcek oda sıcaklığında neredeyse ağa yakın bir kap veya gövde halinde oluşturulur. Burada oluşturulan sürekli tane akışı, duvara sağlamlık ve yoğunluk kazandırır.
- Hassasiyet CNC. Yalnızca lens yuvası, sensör verileri ve sızdırmazlık oluğu gibi kritik özellikler işlenir, bu da malzeme kaldırma işlemini düşük ve maliyeti kontrol altında tutar.
- Yüzey işleme ve temizleme. Ultrasonik temizleme, işleme kalıntılarını giderir ve anotlama, korozyon direncini ve yapıştırıcılar veya contalar için sağlam bir yüzey sağlar.
- Son muayene. Her parça sızıntı, kritik boyutlar ve yüzey durumu açısından kontrol edilir ve izlenebilirlik parti düzeyinde kaydedilir.
Başlıca avantajları, basınçlı döküme göre üstün mukavemet ve yoğunluk, yoğun duvardan gelen stabil termal davranış ve orta ila yüksek hacimler için iyi ölçeklenen maliyet yapısıdır. Tam işleme ile karşılaştırıldığında malzeme verimi çok daha iyidir ve seri üretim için teslim süresi daha kısadır. Birçok ADAS programı için iyi kontrol edilen bir soğuk çekilmiş alüminyum gövde performans ve üretilebilirliğin en dengeli kombinasyonunu sunar.
Uygulanan Örnek: İleri Kamera için Rota Seçme
Sıcaklık döngüsü ve tuz spreyi karşısında sızdırmazlık performansı gereksinimiyle, yılda birkaç yüz bin ünite olarak planlanan öne bakan bir kamera programını düşünün. İlk pilot aşamada, döküm mahfaza boyutsal incelemeyi geçti ancak test sonrası helyum kontrolü sırasında aralıklı sızıntı gösterdi ve temel neden, conta oluğunun yakınındaki mikro gözenekliliğe kadar takip edildi. Emdirme ve ek sızıntı taraması yoluyla yeniden çalışma, maliyeti artırdı ve doğrulama programını uzattı.
Program, işlenmiş sızdırmazlık oluğuna sahip, soğuk haddelenmiş 1070 gövdeye geçtiğinde, aynı test sırasında sızıntı hataları ortadan kalktı ve sürekli yüksek yükte çalışma altında sensördeki termal profil gözle görülür şekilde iyileşti.
Çıkarılacak ders, basınçlı dökümün her durumda uygun olmadığı değil, kalıplama kararları verilmeden önce sızdırmazlık gereksinimi ve termal yükün rota seçimini yönlendirmesi gerektiğidir. Kararın programın sonlarında tekrar gözden geçirilmesi, gereksinimin başlangıçta doğru şekilde belirlenmesinden çok daha pahalıdır.
Mühendisler ve Alıcılar için Seçim Kontrol Listesi
Yapılandırılmış bir inceleme, ekiplerin pahalı sürprizlerden kaçınmasına yardımcı olur. Konsept seçimi ve tedarikçi kalifikasyonu sırasında aşağıdaki beş adım uygulanabilir.
- Kamera derecesini tanımlayın. Muhafazanın arka görüş, çevre görüş veya yüksek dereceli ileri işlev görüp görmediğini açıklığa kavuşturun; çünkü bu, termal ve sızdırmazlık temel çizgisini belirler.
- Ölçülmüş performans hedefleri belirleyin. Çalışma sıcaklığı aralığını, giriş koruma seviyesini, titreşim profilini ve izin verilen maksimum lens kaydırmayı belirtin.
- Üretim rotasını programla eşleştirin. Maliyet odaklı giriş kameraları için plastik veya basınçlı dökümü seçin ve termal ve sızdırmazlık marjları kritik olduğunda ikincil işleme ile soğuk ekstrüzyonu düşünün.
- Tedarikçiyi denetleyin. Kalite yönetimi sertifikasyonunu, malzeme sertifikalarını, hat içi tam denetim kapasitesini ve PPAP deneyimini doğrulayın.
- Ana riskleri önizleyin. Gözenek kaynaklı sızıntı, termal deformasyon ve partiden partiye tutarsızlık, doğrulama sırasında keşfedilmek yerine tasarım incelemesinde ele alınmalıdır.
Konut Tedariği Sırasında Sık Karşılaşılan Tuzaklar
Kaynak bulma sorunlarının çoğu, ölçülmesi en kolay olana odaklanmaktan kaynaklanır. Aşağıdaki hatalar kamera programlarında tekrar tekrar karşımıza çıkar ve kaçınılması gereken hatalardır.
- Yalnızca çizim toleransları kontrol ediliyor. Bir yuva, çizimdeki tüm boyutları karşılayabilir ve yine de iç boşluklar veya hiç incelenmemiş tanecik süreksizlikleri nedeniyle başarısız olabilir.
- Sıcaklık döngüsü etkilerini göz ardı etmek. Tekrarlanan termal maruziyet sonrasında ortaya çıkan boyutsal kayma, doğrulamanın yalnızca tek bir sıcaklığı kapsaması durumunda genellikle fark edilmez.
- Süreç kapasitesinin küçümsenmesi. Belgelenmiş parti izlenebilirliği veya PPAP geçmiş performansı olmayan bir tedarikçi, iyi prototip parçalarla bile müşteri denetimini geçmekte zorlanabilir.
- Yalnızca birim fiyata göre seçim. Düşük parça maliyeti, yeniden işleme, hurdaya çıkarma, garantiye maruz kalma ve gecikmiş lansmanlarla hızla telafi edilebilir.
Özel Alüminyum Kamera Muhafazaları Yeteneğimiz
Öne bakan veya çevre görüş kameraları geliştiren ekipler için pratik bir ortak, soğuk ekstrüzyonu hassas işlemeyle birleştirmeli, 1070 ve 6061 gibi malzeme seçenekleri sunmalı ve otomotiv beklentileriyle uyumlu bir kalite sistemi sağlamalıdır. Örnek yapılar, tam boyutlu inceleme, sızıntı testi ve PPAP dokümantasyonu, prototipten seri üretime sorunsuz bir şekilde geçmelidir. Kendi programlarına ilişkin seçenekleri karşılaştırmak isteyen mühendisler, erken bir teknik inceleme için çizimleri ve performans hedeflerini paylaşabilirler.
Sonuç
Düşük maliyetli kamera konumları, termal ve sızdırmazlık gereksinimlerinin makul düzeyde olması koşuluyla, genellikle mühendislik plastiği veya döküm alüminyumla sağlanabilir. Yüksek performanslı ADAS kameralar, yüksek termal iletkenliği, yoğun duvarları ve istikrarlı yorulma davranışını lens hizalaması için gereken hassasiyetle birleştiren soğuk haddelenmiş alüminyumdan en fazla yararlanır. Doğru çözüm kamera kalitesine, çevre profiline ve üretim hacmine bağlıdır ve erken, yapılandırılmış bir karar hem performansı hem de programı korur. Özelleştirilmiş seçeneklere daha derinlemesine bakmak için alüminyum kamera muhafazası İhtiyaçlarınızı teknik bir ekiple tartışın ve tartışın.
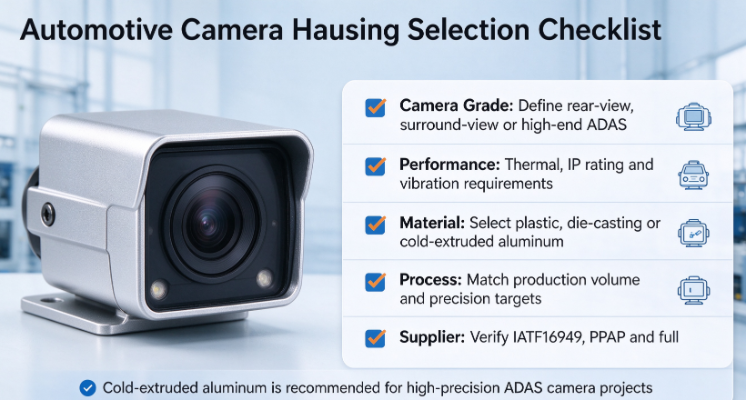
Görüntü kaynağı: Yalnızca örnekleme amacıyla yapay zeka tarafından oluşturulmuştur.
Sıkça Sorulan Sorular
S1: Düşük hacimli ADAS kamera muhafazası projeleri için soğuk ekstrüzyon pratik midir?
Ekonomi parça geometrisine ve takım yatırımına bağlı olmasına rağmen bu mümkün olabilir. Düşük hacimli programlar genellikle standart ekstrüzyon gövdeyi işlenmiş özelliklerle birleştirir; bu, bir seri tesisatın tane yapısını ve sızdırmazlık performansını sağlamaya devam ederken takımlamayı basitleştirir.
S2: Alüminyum kamera muhafazaları için hangi yüzey işlemleri mevcuttur?
Yaygın seçenekler arasında korozyon direnci ve yüzey stabilitesi için anotlama ve ardından gerektiğinde sızdırmazlık veya kaplama yer alır. Contaların, yapıştırıcıların ve lazer kaynaklarının her birinin yüzey durumu açısından farklı gereksinimleri olduğundan, yüzey seçimi sızdırmazlık yöntemiyle onaylanmalıdır.
S3: Soğuk ekstrüzyon ve CNC ile bir lens yuvasında hangi toleranslara ulaşılabilir?
Lens yuvası ve sensör verileri normalde hassas işlemeyle üretilir, dolayısıyla ulaşılabilir tolerans, ekstrüzyonun kendisinden ziyade işleme süreci tarafından yönetilir. Onlarca mikrometrelik hizalama pencereleri öne bakan modüller için tipik bir hedeftir ve nihai değere, optik yığına dayalı tasarım incelemesi sırasında karar verilmelidir.
-
Tel Numarası
+86-0572-2210226Telefon Numarası
+86-13819283977 +86-13655726561 +86-13567228000Adres
Bina B, İnovasyon ve Girişimcilik Endüstri Parkı, No. 288, Yansan Yolu, Huzhou Şehri, Zhejiang Eyaleti, ÇinQRCode
-
Hızlı Bağlantılar
Ana Sayfa Ürünler Hakkımızda Yetenekler Endüstriler Haberler Bize Ulaşın -
Keşfet
Aracın Alüminyum Kamera Kabuğu Alüminyum Soğuk Ekstrüzyon Alüminyum Soğuk Dövme Parçaları -
bizimle iletişime geçmekten çekinmeyin