Sektör Haberleri
 Oct 23, 2026
 Yönetici tarafından gönderildi
CNC ile İşlenmiş Alüminyum Alaşımlı Bileşenlerin Faydaları Nelerdir ve Hibrit Bir Süreç Ne Zaman Daha Anlamlı Olur?
Mühendisler Neden Alüminyum İşlemeyi Yeniden Düşünüyor?
Alüminyum alaşımı hassas mekanik, otomotiv, elektronik ve endüstriyel parçalar için varsayılan malzeme haline geldi. Hafifliği, iyi ısı iletkenliğini, korozyon direncini ve çok az metalin karşılayabileceği işlenebilirliği birleştirir. Ancak çoğu alıcı için asıl soru alüminyum kullanılıp kullanılmayacağı değil, parçanın nasıl yapılacağıdır. Basınçlı döküm, tam CNC işleme ve soğuk ekstrüzyonun ardından ikincil CNC işinin her biri farklı bir maliyet, hassasiyet ve güç dengesi sunar ve yanlış rotanın seçilmesi, bir projeye haftalar ekleyebilir veya her birime gereksiz maliyet ekleyebilir.
Bu kılavuzda aşağıdakilerin faydaları ele alınmaktadır: cnc işlenmiş alüminyum alaşımlı bileşenler saf işlemenin doğru çağrı olduğu durumlar ve soğuk şekillendirme ve CNC sonlandırma üzerine kurulu hibrit rotanın daha güçlü bir iş senaryosu oluşturduğu nokta. Amaç pratiktir: tasarım mühendislerine ve kaynak bulma ekiplerine, masalarına gelecek bir sonraki çizimde uygulayabilecekleri bir çerçeve vermek.
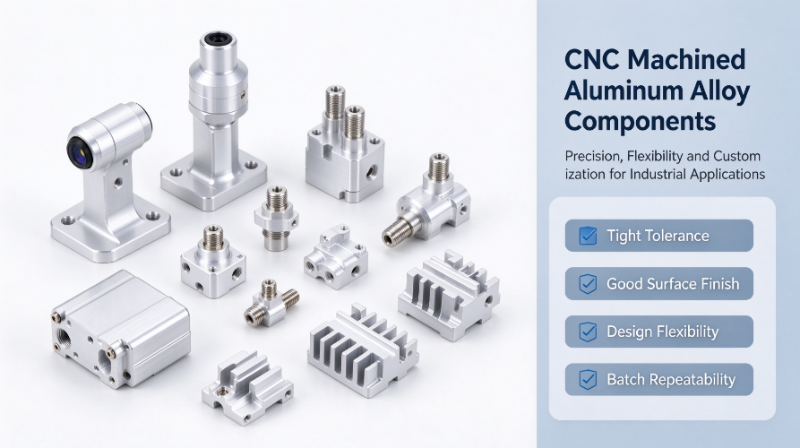
Görüntü kaynağı: Yalnızca örnekleme amacıyla yapay zeka tarafından oluşturulmuştur.
Temel çıkarım: saf CNC işleme, esneklik ve sıkı toleransla kazanırken, hacim büyüdüğünde ve parça nispeten basit bir ana gövdeyi koruduğunda hibrit bir süreç kazanır.
CNC ile İşlenmiş Alüminyum Alaşımlı Bileşenleri Ne Tanımlar?
CNC ile işlenmiş alüminyum alaşımlı bileşenler, bilgisayar kontrollü frezeleme, tornalama, delme ve kılavuz çekme ekipmanı kullanılarak katı çubuktan, plakadan veya önceden şekillendirilmiş stoktan kesilen parçalardır. Program her takım yolunu tanımlar, böylece bir çizim seti, o geometri için özel olarak oluşturulmuş takımlara gerek kalmadan bitmiş bir parça haline gelebilir. Bu nedenle proses, özellikle tasarımlar hala gelişmekteyken, özel CNC alüminyum hassas parçalar için bu kadar yaygın bir şekilde kullanılıyor.
Yaygın Alüminyum Sınıfları
Kalite seçimi gücü, işlenebilirliği ve son işlem seçeneklerini kontrol eder. Aşağıdaki kaliteler, işlenmiş parçalara yönelik taleplerin çoğunu kapsamaktadır.
| Alaşım | Güç Karakteri | İşlenebilirlik | Tipik Kullanım |
|---|---|---|---|
| 6061 | İyi mukavemet, kaynaklanabilir | Çok iyi | Çerçeveler, braketler, muhafazalar |
| 6063 | Orta mukavemet, pürüzsüz yüzey | İyi | Görünür muhafazalar, ısı emiciler |
| 7075 | Yüksek mukavemet | İyi | Yapısal ve yüksek yüklü parçalar |
| 2024 | Yüksek yorulma direnci | Fuar | Yorulma yüklü bağlantı parçaları |
Tipik Parça Formları
İşlenmiş alüminyum geniş bir geometri yelpazesi için kullanılır. En yaygın olanları şunlardır:
- Elektronikleri veya sensörleri koruyan muhafazalar ve kapaklar
- Otomotiv ve otomasyon sistemleri için braketler ve montaj plakaları
- Hassas sızdırmazlık yüzeylerine sahip konnektörler, adaptörler ve akışkan bağlantı parçaları
- İnce kanat geometrisine ve düz temas yüzeylerine sahip ısı emiciler
- Kritik verileri sıkı sınırlar içinde tutması gereken sensör yapıları
Görüntü kaynağı: Yalnızca örnekleme amacıyla yapay zeka tarafından oluşturulmuştur.
CNC ile İşlenmiş Alüminyum Alaşımlı Bileşenlerin Temel Faydaları
Alüminyumun işlenmesinin avantajları tek bir özellikle sınırlı değildir. Doğruluk, yüzey kalitesi, malzeme kalitesi, tasarım esnekliği ve parti tutarlılığı açısından kendilerini gösterirler. Her fayda, proje aşamasına ve hacmine bağlı olarak farklı önem taşır.
Boyutsal Doğruluk ve Sıkı Tolerans
Modern üç eksenli ve beş eksenli işleme merkezleri rutin olarak kritik özellikleri yaklaşık 0,01 mm'ye kadar tutar. Fikstürleme ve sıcaklık iyi kontrol edildiğinde kısa, sabit boyutlar daha dar hale gelebilir. Kesim yolu yazılım tanımlı olduğundan derin cepler, ince duvarlar ve karmaşık konturlar, kalıplama veya döküm alternatiflerini kısıtlayan taslak açıları veya ayırma çizgileri olmadan üretilebilir.
Yüzey İşlemi ve İşlem Sonrası Esneklik
İşlenmiş alüminyum çok çeşitli kaplamaları kabul eder. Eloksallama korozyon direncini ve yüzey sertliğini artırır, kumlama tekdüze mat bir görünüm verir, toz kaplama renk ve aşınmaya karşı koruma sağlar ve kimyasal pasivasyon, iletkenliğin önemli olduğu yerlerde yüzeyleri uygun tutar. Temiz işlenmiş bir yüzey genellikle anotlamadan önce daha az yeniden işleme ihtiyaç duyar; bu da parti genelinde renk ve görünümün tutarlı kalmasına yardımcı olur.
Döküm Kusurları Olmadan Malzeme Bütünlüğü
Parça işlenmiş malzemeden kesildiği için katılaşma sırasında oluşabilecek gözeneklilik, büzülme boşlukları veya gaz ceplerini taşımaz. Bu, basınç muhafazaları, akışkan manifoldları ve yorulma yüklü braketler için önemlidir. İşlenmiş malzeme ayrıca, mukavemet doğrulamasını kolaylaştıran ve testin sonlarında keşfedilen sızıntı riskini azaltan öngörülebilir bir tane yapısı sunar.
Prototipler ve Düşük Hacimler için Tasarım Özgürlüğü
İşlenmiş bir parçayı değiştirmek, çelik bir kalıbı yeniden işlemek yerine bir programı düzenlemek anlamına gelir. Bir prototip çalışması, çizimden bitmiş numunelere birkaç gün içinde geçebilirken, döküm veya şekillendirme için takım geliştirme genellikle haftalar alır ve önemli bir ön yatırım gerektirir. Hala doğrulama aşamasında olan ürünler için bu hız, mühendislik ekiplerinin bir üretim rotasına başlamadan önce çeşitli geometrileri test etmesine olanak tanır.
Küçük ve Orta Ölçekli Partiler için Tekrarlanabilirlik
Stabil fikstürleme, belgelenmiş programlar ve proses içi denetim ile işleme, yüzlerce veya birkaç bin parçadan oluşan partilerde tutarlı sonuçlar sunar. Önemli boyutların istatistiksel olarak izlenmesi takım aşınmasını erkenden tespit eder, böylece yüksek hacimli proseslerin gerektirdiği yüksek sabit maliyet olmadan kalite korunur.
Saf CNC İşlemenin Sınırlarına Ulaştığı Yer
Saf işleme her alüminyum parçanın çözümü değildir. Ana kısıtlaması malzeme verimliliğidir. İşlem, bitmiş parçadan daha büyük bir bloktan başlar ve bu bloğun son geometrinin dışındaki her kısmı talaş haline gelir. Ağır talaş kaldırma gerektiren parçalarda, satın alınan stokun bitmiş parçaya oranı yüksek olabilir, bu da hem malzeme maliyetini hem de makine süresini artırır.
- Malzeme israfı: Satın alınan stoğun büyük bir kısmı, derin, ağır kaldırma gerektiren parçalarda talaş olarak sonuçlanabilir
- Çevrim süresi: Büyük hacimlerde kaba işleme CNC kapasitesini bağlar ve verimi yavaşlatır
- Birim maliyet: Orta ve yüksek hacimlerde, parça başına işleme süresi nadiren daha ekonomik olarak oluşturulabilecek karmaşıklıktan uzak geometriyi dengelemeye yetecek kadar düşer
Aşağıdaki tablo, satın alınan malzemenin ne kadarının genellikle farklı yollardan bitmiş parçaya ulaştığına ilişkin açıklayıcı aralıkları göstermektedir. Gerçek değerler büyük ölçüde geometriye bağlıdır.
Satın alınan malzemenin bitmiş parçada biten payına ilişkin açıklayıcı aralıklar.
Soğuk Ekstrüzyon Plus CNC: Hibrit Bir Yaklaşım
Hibrit yöntem, ağa yakın bir şekil oluşturmak için soğuk ekstrüzyon veya soğuk dövme kullanır. Ana gövde, çıkıntılar ve temel geometri, oda sıcaklığında yüksek basınç altında oluşturulur ve bu aynı zamanda tane yapısını sıkıştırır ve hizalar. CNC işleme daha sonra yalnızca yatak delikleri, sızdırmazlık yüzeyleri, dişler ve montaj verileri gibi sıkı tolerans gerektiren özellikleri keser. Bitmiş parça, tamamen çubuktan kesilen bir parçaya göre çok daha az işlemeye ihtiyaç duyarken şekillendirilmiş metalin gücünü korur. Birçok proje kullanılıyor alüminyum soğuk dövme tam da bu nedenle ilk adım olarak.
Saf CNC'ye Göre Avantajları
- Orta ve yüksek hacimler için birim maliyeti azaltan daha düşük hammadde atığı
- Soğuk şekillendirme adımından miras kalan daha yüksek mukavemet ve daha yoğun bir yapı
- CNC zamanı gerçekten ihtiyaç duyulan birkaç yüzeye odaklandı
Basınçlı Döküme Göre Avantajları
Basınçlı dökümle karşılaştırıldığında, soğuk şekillendirilmiş alüminyum gözenekliliği önler ve genellikle daha iyi yorulma performansı sunar. Bu, onu sızdırmaz mahfazalara ve yük taşıma braketlerine çok uygun hale getirir. Basınçlı döküm, çok yüksek hacimde ince duvarlı, karmaşık geometri için güçlü bir seçenek olmayı sürdürüyor ve iki yol, alüminyum için soğuk ekstrüzyon ve basınçlı döküm hakkındaki ayrı bir makalede daha derinlemesine karşılaştırılıyor.
Hibrit rota, ana gövde nispeten basit olduğunda, parça iyi mekanik dayanıklılık gerektirdiğinde, yalnızca birkaç özelliğin hassas işleme gerektirdiğinde ve yıllık hacmin şekillendirme takımlarını amorti etmeye yetecek kadar yüksek olduğu durumlarda en anlamlı olur.
Sizin Tarafınız İçin Doğru Süreci Seçmek
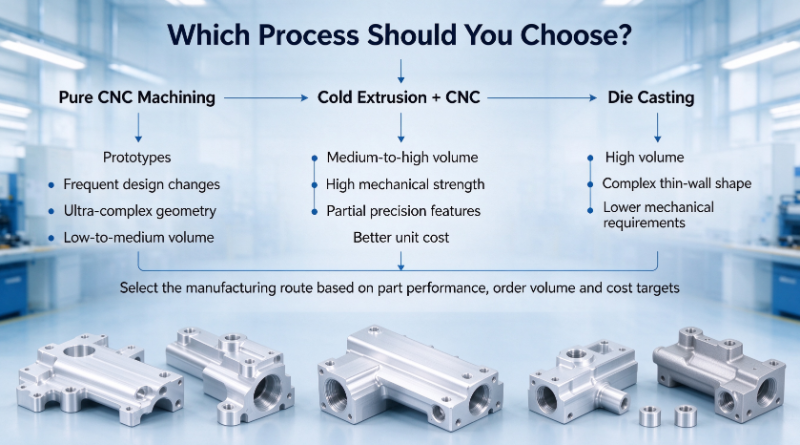
Hacim, geometri ve tolerans dağılımından başladığınızda proses seçimi en kolay yoldur. Aşağıdaki üç rota çoğu alüminyum projesini kapsamaktadır.
Saf CNC işlemeyi seçin
Proje bir prototip veya düşük hacimli bir çalışma, tasarım değişiklikleri sık oluyor, geometri oldukça karmaşık veya neredeyse her yüzeyde sıkı tolerans gerekiyor.
Soğuk ekstrüzyona ek olarak CNC'yi seçin
Ana gövde nispeten basittir, yalnızca bazı özellikler hassas işleme gerektirir, parça önemli miktarda mekanik yük taşımalıdır ve üretim hacmi şekillendirme takımlarını haklı çıkarır.
Ne zaman basınçlı dökümü seçin
Hacim çok yüksektir, parça ince duvarlara ve karmaşık dökülebilir geometriye sahiptir ve mekanik gereksinimler zorlu olmaktan ziyade orta düzeydedir.
Süreçle ilgili birçok anlaşmazlık belirsiz önceliklerden kaynaklanmaktadır. Çizim her yerde tolerans gerektiriyorsa, saf işleme genellikle dürüst cevaptır. Az sayıda özellik üzerinde güç ve hassasiyet gerekiyorsa hibrit rota genellikle en verimli olanıdır.
Özel CNC Alüminyum Hassas Parçaların Tipik Uygulamaları
Aşağıdaki sektörler, hassasiyeti, hafifliği ve güvenilir yüzey işlemini birleştirdikleri için büyük ölçüde işlenmiş alüminyuma güvenmektedir.
- Titreşim altında hizada kalması gereken otomotiv sensör braketleri ve küçük yapısal bileşenler
- Doğru montaj ve iyi ısı yayılımı gerektiren elektronik ve iletişim muhafazaları
- Otomasyon ekipmanı bağlantı parçaları, kılavuzlar ve hareket arayüzü parçaları
- Boyutsal kararlılığın kritik olduğu tıbbi ve enstrümantasyon hassas bileşenleri
- Braketler ve kapaklar gibi havacılıkla ilgili küçük, kritik olmayan alüminyum parçalar
İşlenmiş Alüminyum Bileşenlerin Tedariğinde Pratik İpuçları
Açık bir fiyat teklifi talebi her iki tarafta da zaman tasarrufu sağlar. Aşağıdaki kontroller alıcıların ve mühendislerin maliyetli sürprizlerden kaçınmasına yardımcı olur.
- Her biri maliyet ve teslimat süresini etkilediğinden, teklif vermeden önce alüminyum alaşım kalitesini, tolerans gerekliliklerini ve denetim standartlarını doğrulayın.
- Bitirmeden sonra renk, kalınlık ve iletkenlik limitleri dahil olmak üzere yüzey işlemi ve korozyon direnci gerekliliklerini netleştirin.
- Beklenen sipariş hacmini erkenden bildirin, böylece tedarikçi daha iyi bir maliyet ve teslimat süresi dengesi için saf CNC veya soğuk ekstrüzyon artı CNC çözümü önerebilir.
- CNC merkezlerinin sayısı, işleme eksenleri aralığı ve mevcut kalite kontrol ekipmanı dahil olmak üzere fabrika kapasitesini doğrulayın.
- Seri üretimi onaylamadan önce kritik hassas parçalar için ilk ürün inceleme raporunu talep edin.
Sonuç
CNC ile işlenmiş alüminyum alaşımlı bileşenler, özellikle prototipler, düşük hacimler ve karmaşık geometriye sahip parçalar için benzersiz hassasiyet ve tasarım esnekliği sunar. Hassasiyetleri, sonlandırma seçenekleri ve hatasız malzemeleri, onları zorlu uygulamalar için güvenilir bir seçim haline getiriyor.
Daha basit bir ana gövdeye sahip orta ve yüksek hacimler için, soğuk ekstrüzyon artı CNC hibrit rota genellikle daha iyi mukavemet, daha düşük atık ve daha rekabetçi birim maliyet sağlar. Doğru seçim hacim, geometri ve sıkı toleransın gerçekten gerekli olduğu yere bağlıdır. CAD çizimlerinizi ve beklenen hacimlerinizi paylaşırsanız, süreç incelemesi hangi rotanın projenize en uygun olduğunu ve gerçekçi bir teklifin nasıl görünmesi gerektiğini açıklığa kavuşturabilir.
Sıkça Sorulan Sorular
S1: CNC alüminyum parçalar hangi toleransa ulaşabilir?
Kritik özelliklerde tipik üretim toleransı 0,01 mm civarındadır. Kısa, sabit boyutlar kontrollü bir ortamda daha sıkı tutulabilirken, kritik olmayan yüzeyler genellikle maliyetleri düşük tutmak için daha gevşek olarak belirtilir.
S2: CNC alüminyum döküm alüminyumdan daha mı güçlü?
Genel olarak, çubuktan veya şekillendirilmiş stoktan yapılan dövme malzeme, gözeneklilik içermediğinden basınçlı döküm malzemesinden daha düzgün bir mukavemet ve daha iyi yorulma direnci sunar. Gerçek dayanım hâlâ alaşıma ve ısıl işleme bağlıdır; bu nedenle belirli kaliteleri ve koşulları karşılaştırın.
S3: Alüminyum parçalar için CNC işleme ile soğuk ekstrüzyon arasındaki fark nedir?
Soğuk ekstrüzyon, metali oda sıcaklığında bir kalıptan zorlayarak şekillendirir ve çok az atıkla ana geometriyi oluşturur. CNC işleme, nihai şekli oluşturmak için malzemeyi kaldırır ve hassas özellikler ve daha düşük hacimler için en iyisidir. Birçok proje her ikisini de sırayla kullanır.
S4: Soğuk ekstrüzyonu CNC işlemeyle birleştirebilir misiniz?
Evet. Soğuk ekstrüzyon net bir şekil oluşturur ve CNC işleme daha sonra delikler, sızdırmazlık yüzeyleri ve dişler gibi kritik yüzeyleri tamamlar. Bu kombinasyon malzeme israfını ve işleme süresini azaltırken gereken yerde hassasiyeti korur.
-
Tel Numarası
+86-0572-2210226Telefon Numarası
+86-13819283977 +86-13655726561 +86-13567228000Adres
Bina B, İnovasyon ve Girişimcilik Endüstri Parkı, No. 288, Yansan Yolu, Huzhou Şehri, Zhejiang Eyaleti, ÇinQRCode
-
Hızlı Bağlantılar
Ana Sayfa Ürünler Hakkımızda Yetenekler Endüstriler Haberler Bize Ulaşın -
Keşfet
Aracın Alüminyum Kamera Kabuğu Alüminyum Soğuk Ekstrüzyon Alüminyum Soğuk Dövme Parçaları -
bizimle iletişime geçmekten çekinmeyin