Sektör Haberleri
 Oct 29, 2026
 Yönetici tarafından gönderildi
Eloksal veya Toz Boya: Hassas Alüminyum Parçalar için Doğru Yüzey İşlemi Nasıl Seçilir
Neden Yüzey İşlemi Alüminyum Parçaların Hassasiyetini Nasıl Belirler?
Hassas alüminyum parçalar, yalnızca baz alaşım nedeniyle nadiren arızalanır. Çoğu saha arızasında yüzey katmanı zayıf noktadır: titreşim altında soyulan, kayan bir arayüzde aşınan veya birkaç ay tuz spreyi veya nemli depolamadan sonra paslanan bir yüzey. Mühendisler ve satın alma ekipleri için yüzey işlemi, dayanıklılığı, elektriksel davranışı, boyutsal doğruluğu ve toplam maliyeti şekillendiren temel işlevsel bir karardır. Bu sonradan düşünülmüş bir kozmetik değildir.
Otomotiv elektroniği, endüstriyel robotlar ve insansız hava araçlarında kullanılan alüminyum bileşenler için pazara iki süreç hakimdir: anotlama ve toz kaplama. Her ikisi de alüminyumu etkili bir şekilde koruyor ancak temelde farklı şekillerde çalışıyorlar. Anotlama metalin kendisinden bir oksit tabakası oluştururken, toz kaplama yüzeye bir polimer tabakası bağlar. Yanlış olanı seçmek, numuneler işlendikten sonra erken aşınmaya, tolerans çatışmalarına, tıkalı dişlere veya beklenmedik bir bütçe artışına neden olabilir.
Bu kılavuz, her iki süreci de pratik kaynak bulma perspektifinden karşılaştırmaktadır. Her birinin nasıl çalıştığını, nerede iyi performans gösterdiğini, seçimin dar toleransları nasıl etkilediğini, maliyeti neyin artırdığını ve arıtmanın gerçek çalışma koşullarıyla nasıl eşleştirileceğini açıklıyor. Amaç, projeniz için bir bitiş belirlemenize yardımcı olmaktır. alüminyum parçalar doğrulama sırasında sorunları keşfetmek yerine ilk çizim revizyonundan itibaren.
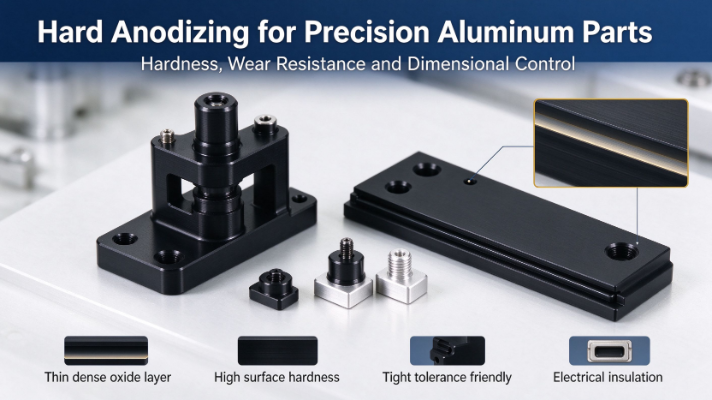
Hızlı cevap: Eloksal kaplama genellikle sıkı toleranslı fonksiyonel yüzeyler, elektrik yalıtımı ve aşınma direnci için daha iyi bir seçimdir. Toz kaplama genellikle dış mekana bakan parçalarda kalın, eşit koruma sağlamak ve güçlü renk ve doku gereksinimleri için tercih edilir.
Alüminyum Eloksal Nasıl Çalışır ve Nereye Uygundur?
Elektrokimyasal prensip
Eloksal, alüminyum parçanın asit elektrolit banyosunda anot görevi gördüğü elektrokimyasal bir işlemdir. Kontrollü akım, voltaj ve sıcaklık altında oksijen yüzeyde alüminyum ile birleşerek gözenekli bir alüminyum oksit tabakası oluşturur. Bu film, ayrı bir kaplama yerine ana metalin bir parçasıdır, dolayısıyla geleneksel anlamda soyulmaz. Daha sonra gözenekler kapatılabilir veya geniş bir renk yelpazesi ve geliştirilmiş korozyon performansı elde etmek için boya ile doldurulabilir. Film alt tabakadan büyütüldüğü için yapışma mükemmeldir ve işlem, kenarlarını, dişlerini ve işlenmiş geometrisini sağlam tutması gereken parçalara uygundur.
Hassas bileşenler için yaygın tipler
- Tip II standart eloksal: İyi görünüm, geniş boyanabilir renk aralığı ve güvenilir korozyon koruması sunan nispeten ince bir film. Tüketiciye yönelik muhafazalar ve genel amaçlı braketler için olağan seçimdir.
- Tip III sert eloksal: Kayan yüzeylere, kılavuz özelliklerine, aktüatör arayüzlerine ve tekrarlanan sürtünmeye maruz kalan parçalara uygun, yüksek sertliğe sahip, daha kalın ve daha yoğun bir film.
Hassas alüminyum bileşenlerin güçlü yönleri
- Mükemmel yapışma, çünkü film alt tabakanın üstüne oturmak yerine alt tabakadan büyür.
- Özellikle sert eloksallamada yüksek yüzey sertliği ve aşınma direnci.
- Çoğu iç mekan ve orta derecede agresif ortamlarda iyi korozyon direnci.
- Büyüme uygun şekilde dengelendiğinde sıkı boyut toleranslarını koruyan ince bir film yapısı.
- Montaj özellikleri ve topraklama tasarımı için yararlı olan yüzey elektrik yalıtımı.
- İşlenmiş yüzeylerde temiz ve tutarlı bir görünüme sahip metalik bir doku.
Planlamanın sınırlamaları
- Boyalı yüzeyler, uzun süreli UV ışınlarına maruz kaldığında rengi solabilir, bu nedenle uzun süreli dış mekan dış mekan kullanımı için ideal değildir.
- Elektrolit akışının kısıtlandığı derin boşluklarda ve keskin iç köşelerde kapsama alanı eşit olmayabilir.
- Karmaşık geometrilerde ve karışık alaşım partilerinde renk tutarlılığının kontrol edilmesi zorlaşır.
- İşlem gözenekliliği, çizikleri veya işleme izlerini gizleyemez. Bunları açığa çıkarma eğilimindedir.
Sert eloksal, hassas çalışma açısından özel bir notu hak eder. Film kısmen orijinal yüzeye, kısmen de dışarıya doğru büyür, böylece parçanın her iki tarafında boyutlar değişir. Çizimlerde kritik çaplardaki, dişli unsurlardaki ve presle geçirme alanlarındaki bu büyüme hesaba katılmalıdır. Aksi takdirde, doğru şekilde işlenmiş bir parça, tamamlandıktan sonra yine de toleransın dışına çıkabilir.
Alüminyum Parçalar için Toz Boya: Proses ve Güçlü Yönler
Kaplama nasıl oluşturulur?
Toz kaplama, elektrostatik yük kullanarak alüminyum yüzeye kuru, ince öğütülmüş bir polimer tozu uygular, böylece parçacıklar topraklanmış parçaya eşit şekilde çekilir. Kaplanmış parça daha sonra tozun eridiği, aktığı ve sürekli bir film halinde kimyasal olarak çapraz bağlandığı bir kürleme fırınına girer. Kürleme sırasında hiçbir solvent buharlaşmadığından, işlem birçok sıvı kaplama sistemiyle karşılaştırıldığında düşük uçucu emisyonlar üretir. Sonuç, küçük yüzey kusurlarını gizleyen ve neme ve tuza karşı güçlü bariyer koruması sağlayan kalın, düzgün bir katmandır.
Alüminyum bileşenler için temel avantajlar
- Özellikle dış mekan ve yüksek nemli servisler için üstün korozyon direnci.
- Tek tip görünüme sahip geniş bir mat, parlak, dokulu ve metalik efektli renk yelpazesi.
- Küçük kusurları ve hafif işleme izlerini görsel olarak kapatan daha kalın bir film.
- İyi darbe direnci ve taşıma sırasında ufalanmaya karşı direnç.
- Düşük uçucu emisyonlar ve genel olarak olumlu bir çevre profili.
Dikkate alınması gereken sınırlamalar
- Kaplama yapısı çok daha kalın olduğundan, tasarımda planlanmadığı takdirde kritik uyumları toleransın dışına itebilir.
- Keskin köşelerde ve karmaşık profillerde portakal kabuğu, toz kalıntıları ve kenarlarda birikme olasılığı daha yüksektir.
- Sızdırmazlık yüzeyleri ve hassas delikler gibi ultra sıkı işlevsel yüzeyler genellikle maskelenir veya hariç tutulur.
- Yüzey sertliği sert eloksal kaplamaya göre daha düşüktür, dolayısıyla kayan temasta kaplamanın çizilmesi daha kolaydır.
Yan Yana Performans Karşılaştırması
Aşağıdaki tablo, iki sürecin çoğunlukla spesifikasyon kararlarını yönlendiren özellikler genelinde nasıl davrandığını özetlemektedir. Derecelendirmeler görecelidir ve alaşıma, film spesifikasyonuna, sızdırmazlık kalitesine ve reçine sistemine bağlıdır; dolayısıyla kendi test gereksinimlerinize göre onaylanmaları gerekir.
| Mülkiyet | Eloksal | Toz Boya |
|---|---|---|
| Korozyon direnci | İyi, uygun sızdırmazlıkla geliştirildi | Özellikle tuzlu veya nemli koşullarda mükemmel |
| Aşınma ve çizilme direnci | Sert eloksal ile çok yüksek, Tip II ile orta | Orta dereceli, derin çizikler ana metali açığa çıkarabilir |
| Elektrik yalıtımı | Güçlü, oksit tabakası bir yalıtkandır | İyi, film kalınlığına ve sertleşme kalitesine bağlıdır |
| Boyutsal tolerans etkisi | Küçük ila orta düzeyde, büyüme telafi edilmeli | Daha büyük birikme, sıkı toleransları aşabilir |
| UV stabilitesi | Boyalı yüzeyler için sınırlıdır, yalıtılmış şeffaf filmler için daha iyidir | Kaliteli polyester veya poliüretan sistemlerle iyi uyum sağlar |
| Görünüm | Yarı saydam renklerle metalik görünüm | Opak, çok çeşitli mat, parlak ve dokulu yüzeyler |
| Kimyasal direnç | Hafif kimyasallara karşı iyi, güçlü alkali ortamda daha zayıf | İyi, reçine sistemine göre değişir |
| Maksimum çalışma sıcaklığı | Esas olarak alaşım ve oksit stabilitesi tarafından yönetilir | Genellikle reçineyle sınırlıdır, standart sistemler için genellikle 150 santigrat derecenin altındadır |
| Onarım fizibilitesi | Zordur, parçalar genellikle çıkarılır ve yeniden işlenir | Rötuşla mümkün ancak renk uyumu zordur |
Boyutsal tolerans etkisi
Boyutsal tolerans, hassas parçalar için seçimin en önemli olduğu alandır. İnce bir Tip II anodik filmin çoğu özellik üzerinde küçük bir etkisi vardır, ancak sert anotlama ve toz kaplama, nominal tasarımdan çıkarılması gereken ölçülebilir bir kalınlık sağlar. Yaygın bir hata, son çizim boyutuna kadar makineyle işleme yapmak ve ardından bitmiş parçanın artık eşleşen bileşene uymadığını keşfetmektir. İyi yürütülen projeler, her boyutun yüzey işleminden önce mi yoksa sonra mı ölçüldüğünü belirtir ve işlevsel yüzeyleri buna göre maskeler.
Otomotiv, Robotik ve İHA Bileşenlerinde Uygulama Senaryoları
Her endüstri alüminyum yüzeylere farklı talepler getirmektedir. Doğru bitiş, genel itibara daha az bağlıdır ve daha çok parçanın nerede bulunduğuna, ona neyin dokunduğuna ve ne kadar süre hayatta kalması gerektiğine bağlıdır. Aşağıdaki senaryolar ortak proje modellerini yansıtmaktadır.
Otomotiv hassas alüminyum parçalar
Kamera muhafazaları, sensör braketleri ve ısı emiciler ayrı bir gereksinimle karşı karşıyadır. İç kaplama ve dekoratif kapaklar, görünüm için Tip II anotlama veya ince dokulu toz kaplamadan yararlanır. Yapısal ve güç aktarma organlarına bitişik parçalar genellikle eşleşen yüzeylerde sert anotlamaya ve açıkta kalan yüzeylerde korozyona dayanıklı kaplamaya ihtiyaç duyar. Sensör montajları aynı zamanda sabit boyutlar gerektirir, bu nedenle kaplama yapısı, piyasaya sürülmeden önce montaj arayüzüyle doğrulanmalıdır. Otomotiv programlarında, tuz püskürtme testini geçen ancak sensör braketini milimetrenin onda birkaçı kadar kaydıran bir kaplama hala başarısız bir parçadır.
Endüstriyel robot alüminyum bileşenleri
Mafsal muhafazaları, uç efektör parçaları ve montaj çerçeveleri, yağ buharı, soğutma sıvısı sıçraması ve sık kullanımın normal olduğu atölyelerde çalışır. Kayar ve dönen arayüzler, aşınma direnci ve düşük pullanma riski nedeniyle sert anotlamayı tercih eder. Karşılaşan parçaların asla temas etmediği yapısal çerçeveler, kimyasal tolerans ve kolay temizlik için toz boya kullanabilir. Elektronik montaj noktalarındaki yalıtım gereklilikleri genellikle anotlanmış yüzeyleri doğal bir uyum haline getirir çünkü oksit tabakası istenmeyen elektrik temasını önler.
İHA ve drone alüminyum çerçeve ve yapısal parçalar
Drone çerçeveleri, ağırlığı düşük tutmak için dış mekana maruz kalma, titreşim, güneş ışığı ve sabit basıncı birleştirir. Toz kaplama, uçak gövdesi kabukları için güçlü dış mekan koruması ve net bir renk kimliği sağlarken, anotlama, sağlam uyum gerektiren hassas kol bağlantılarına ve bağlantı arayüzlerine uygundur. Boyalı eloksal, uzun süreli güneşli dış mekan kullanımı için kötü bir seçimdir çünkü renk zamanla değişebilir. Her iki süreç de kütle ekler, bu nedenle film yapısı, tolerans yığınının yanı sıra ağırlık bütçesinde de dikkate alınmalıdır.
| Senaryo | Tipik Parça Alanları | Önerilen Son İşlem |
|---|---|---|
| Otomotiv iç kaplaması | Dekoratif kapaklar, panel braketleri | Tip II eloksal or textured powder coating |
| Otomotiv sensörü ve yapısal parçalar | Sensör bağlantıları, ısı emiciler, yük yolları | Fonksiyonel yüzeylerde sert anotlama, açıkta kalan alanlarda kaplama |
| Robot eklemleri ve hareketli parçalar | Muhafazalar, kayan kılavuzlar, aktüatör arayüzleri | Sert eloksal |
| Robot çerçeveleri ve muhafazaları | Montaj çerçeveleri, dolaplar, kapaklar | Toz kaplama |
| İHA gövde kabukları | Dış kapaklar, açıkta kalan yapısal paneller | Toz kaplama with outdoor-rated resin |
| İHA hassas bağlantıları | Kol bağlantıları, sabitleme arayüzleri | Eloksal with masking on fit surfaces |
Maliyet Farkı Dağılımı
Yüzey işleme maliyeti santimetre kare başına fiyattan daha fazla etkilenmektedir. Kurulum, rafa kaldırma, maskeleme ve yeniden işleme, özellikle küçük hassas parça partileri için genellikle nihai teklifin kimyanın kendisinden daha büyük bir kısmını oluşturur. Bu etkenleri anlamak, alıcıların tedarikçi tekliflerini karşılaştırmadan önce daha iyi sorular sormasına yardımcı olur.
Eloksal maliyetini etkileyen faktörler
- Elektrolit akışını zorlaştıran derin delikler, iç kanallar ve keskin köşeler gibi parça karmaşıklığı.
- Sert anotlama, Tip II'ye göre daha uzun işlem süresi ve daha sıkı banyo kontrolü gerektirdiğinden film spesifikasyonu.
- Boyama işlemine proses adımları ve tutarlılık kontrolleri eklendiğinden renk gereksinimleri.
- Dişli delikler, sızdırmazlık yüzeyleri ve elektrik temas alanları için maskeleme.
- Rafların ne kadar verimli bir şekilde yüklenebileceğini belirleyen sipariş miktarı ve parti tutarlılığı.
Toz boya maliyetini etkileyen faktörler
- Hedef kaplama kalınlığı ve eşit kaplama için gereken kat sayısı.
- Ön Arıtma standard, which affects adhesion and therefore how reliable the finish will be in service.
- Genellikle minimum sipariş miktarlarını taşıyan özel renkler veya özel efektler.
- Özellikle birçok küçük özelliğe sahip parçalar için maskeleme ve raflama yöntemleri.
Genel bir eğilim olarak toz kaplama, kapsamın ve görünümün dar boyutlardan daha önemli olduğu daha büyük, basit muhafazalar için ekonomik olma eğilimindedir. Eloksallama, filmin ince olduğu ve yüzeyin dekoratif olmaktan ziyade işlevsel olduğu küçük, yüksek hassasiyetli parçalar için genellikle daha verimlidir.
Yanlış süreci seçmenin gizli maliyeti
En pahalı yüzey işlemi yeniden yapılması gereken işlemdir. Yanlış prosesin belirtilmesi numunelerin reddedilmesine, boyutların yeniden işlenmesine, üretimin gecikmesine ve doğrulamanın başarısız olmasına neden olabilir. Peşin sonlandırma maliyetindeki mütevazı bir artış, tolerans veya dayanıklılık hedeflerini karşılamayan bir son işlemin program etkisi ile karşılaştırıldığında genellikle küçüktür. Birçok programda, reddedilen bir prototip partisinin maliyeti, ilk üretim yılının tüm bitirme bütçesinden daha fazladır.
Eloksal ve Toz Boya Arasında Nasıl Seçim Yapılır
Karar, bir bütün olarak parçaya değil, her bir yüzeyin işlevine bağlı olduğunda, bir bitiş seçmek daha kolay hale gelir. Çoğu bileşen birden fazla işleme ihtiyaç duyar ve en iyi özellikler genellikle bu gerçeği yansıtır.
Ne zaman eloksallamayı seçin
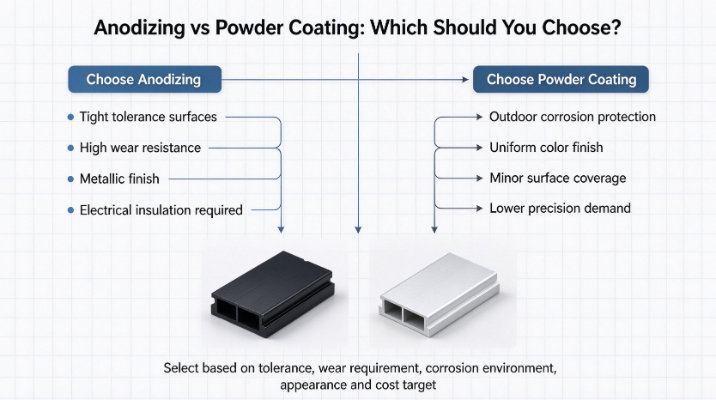
- Yüzey sıkı toleranslara sahip olmalı ve film kalınlığı küçük kalmalıdır.
- Aşınma direnci özellikle kayan, dönen veya tekrar tekrar temas eden yüzeyler için kritik öneme sahiptir.
- Metalik bir görünüm arzu edilir ve parça öncelikli olarak iç mekandadır veya korunur.
- Montaj veya çiftleşme özelliklerinde yüzey elektrik yalıtımına ihtiyaç vardır.
- Ağır sürtünme veya aşındırıcı temas beklenir, bu durumda sert anotlama uygun spesifikasyondur.
Şu durumlarda toz boyayı seçin:
- Dış mekan korozyon koruması ve uzun vadeli renk bütünlüğü en önemli önceliklerdir.
- Estetik görünüm ve doku tasarımı yönlendiriyor.
- Küçük yüzey kusurları açığa çıkmak yerine görsel olarak kapatılmalıdır.
- Kritik toleranslar yalnızca maskelenebilecek birkaç yüzey için geçerliyken parçanın geri kalanı ek yapıyı kabul edebilir.
Kısaca bahsetmeye değer diğer seçenekler
Akımsız kaplamalar, e-kaplama sistemleri ve PTFE bazlı kuru filmler aynı zamanda kimyasal direnç veya düşük sürtünme gibi özel ihtiyaçlara da cevap verebilir. Genellikle genel amaçlı alternatiflerden ziyade niş gereksinimler için seçilirler. Fonksiyonel yüzlerde sert anotlama ile dış yüzeylerde toz kaplama gibi ikili işlem, zorlu otomotiv ve robot projelerinde yaygındır ve çoğu zaman en iyi genel dengeyi sağlar.
Maskeleme ipucu: Dişli delikler, sızdırmazlık yüzeyleri, zemin temas noktaları ve presle geçme çapları için çizimde maskeleme bölgelerini tanımlayın. Açık belirtme çizgileri, çıplak kalması gereken veya dar boyutsal bant içinde kalması gereken alanlardaki plansız kaplamayı önler.
Alıcıların Yaptığı Yaygın Hatalar
- Tolerans planlamasında kaplama kalınlığının göz ardı edilmesi. Çizim çıplak boyutları gösteriyor ancak bitmiş parçaya film eklendi. Boyutların tedaviden önce mi sonra mı uygulanacağını tanımlayın.
- Yalnızca kozmetik parçalar için sert anotlamanın belirtilmesi. Sert anotlama, parçada hiçbir aşınma veya kayma teması görülmediğinde maliyete ve işlem süresine faydası olmadan katkıda bulunur.
- Uzun süreli dış mekan dış mekan kullanımı için boyalı eloksal kullanımı. UV ışınlarına maruz kalma, boyalı filmlerin solmasına neden olabilir; bu, güneşli drone kabuklarında ve otomotiv dış bileşenlerinde yaygın bir sorundur.
- Uygun ön tedaviyi atlamak. Yağlar, oksitler ve işleme kalıntıları, toz boyanın yapışmasını azaltır ve anodik film homojenliğini etkileyerek soyulma veya düzensiz sonuçlara yol açar.
- Maskeleme gereksinimlerinin iletilmemesi. Açık talimatlar olmadan iplikler kaplamayla dolabilir ve temas yüzeyleri iletkenliğini kaybedebilir veya oturabilir.
Bu beş hatadan kaçınmak çoğu zaman mükemmel kaplamayı seçmekten daha önemlidir, çünkü hassas alüminyum parçalardaki yüzey arızalarının çoğu kimyanın kendisinden ziyade iletişim boşluklarından kaynaklanır.
Sonuç: Bitişin İşle Eşleştirilmesi
Alüminyum için evrensel bir yüzey işlemi yoktur. Eloksallama, sıkı toleranslar, aşınma direnci ve elektrik yalıtımı da dahil olmak üzere hassas işlevsel performans için daha güçlü bir seçenektir. Toz boya, sağlam korozyon koruması, tekdüze renk ve açıkta kalan yüzeylerde görsel kaplama için daha güçlü bir seçenektir. Birçok gerçek projede en iyi sonuç, her iki sürecin aynı parçanın farklı alanlarında birleştirilmesiyle elde edilir.
En güvenilir yaklaşım, proses seçilmeden önce fonksiyonel yüzeylerin, tolerans açısından kritik özelliklerin, çevresel maruziyetin ve görünüm gereksinimlerinin tanımlanmasıdır. Çizimleri, tolerans bilgilerini ve çalışma koşullarını üreticinizle erken paylaşmak, işleme veya şekillendirmenin yanı sıra yüzey işleminin de planlanmasına olanak tanır. Üzerine inşa edilen projeler için soğuk dövme alüminyum bileşenler veya hassas işlenmiş muhafazalar, bu erken koordinasyon genellikle sorunsuz bir lansman ile maliyetli revizyonlar arasındaki farkı oluşturur.
Sıkça Sorulan Sorular
S1: Eloksal kaplama alüminyum parçanın boyutlarını değiştirir mi?
Evet. Eloksal, oksit tabakasını kısmen yüzeye, kısmen de dışarıya doğru büyütür, böylece her iki tarafta da boyutlar değişir. Tip II filmler incedir ve genellikle küçük bir etkiye sahipken, sert anotlama daha fazla büyüme sağlar. Çizimler, boyutların işlemden önce mi sonra mı uygulanacağını belirtmeli ve kritik özelliklerdeki film büyümesini telafi etmelidir.
S2: Toz boya, dar toleranslı alüminyum parçalar için uygun mudur?
Kullanılabilir, ancak yalnızca tasarımda kaplama kalınlığının planlandığı veya kritik yüzeylerin maskelendiği durumlarda kullanılabilir. Toz kaplama, anotlamaya göre daha kalın bir film ekler; dolayısıyla hassas delikler, sızdırmazlık yüzeyleri veya presle geçme çaplardan ziyade genellikle muhafazalara, kapaklara ve çerçevelere daha uygundur.
S3: Dış mekan drone veya otomotiv dış parçaları için hangi kaplama daha iyidir?
Toz kaplama with an outdoor-rated resin system is usually the preferred choice for exposed exterior surfaces because it offers strong corrosion protection and good UV stability. Dyed anodizing is generally less suitable for long-term sunlit use, although sealed clear anodizing can perform well on some components.
S4: Sert eloksal işlemi ne zaman ekstra maliyete değer?
Yüzeyin servis ömrü boyunca kayan temas, tekrarlanan sürtünme, aşınma veya yüksek aşınmaya maruz kaldığı durumlarda sert anotlamanın belirtilmesi gerekir. Diğer yüzeylere asla temas etmeyen kozmetik parçalar veya bileşenler için Tip II eloksal veya toz kaplama genellikle daha ekonomik bir seçimdir.
S5: Yüzey işlemini seçmeden önce üreticiye hangi bilgileri göndermeliyim?
Çizimleri tolerans açıklamalarıyla, işlevsel ve kozmetik yüzeylerin bir listesiyle, beklenen çalışma ortamıyla, gerekli hizmet ömrüyle, elektrik yalıtımı veya topraklama gereksinimleriyle ve dişler ve temas alanları için maskeleme gereksinimleriyle paylaşın. Bu bilgi, üreticinin bir son işlem önermesine ve süreç adımlarını doğru bir şekilde planlamasına olanak tanır.
-
Tel Numarası
+86-0572-2210226Telefon Numarası
+86-13819283977 +86-13655726561 +86-13567228000Adres
Bina B, İnovasyon ve Girişimcilik Endüstri Parkı, No. 288, Yansan Yolu, Huzhou Şehri, Zhejiang Eyaleti, ÇinQRCode
-
Hızlı Bağlantılar
Ana Sayfa Ürünler Hakkımızda Yetenekler Endüstriler Haberler Bize Ulaşın -
Keşfet
Aracın Alüminyum Kamera Kabuğu Alüminyum Soğuk Ekstrüzyon Alüminyum Soğuk Dövme Parçaları -
bizimle iletişime geçmekten çekinmeyin