Sektör Haberleri
 Oct 09, 2026
 Yönetici tarafından gönderildi
Soğuk Ekstrüzyon ve Alüminyum Basınçlı Döküm: Hangi Proses Daha İyi Hassas Parçalar Sağlar?
Neden Proses Seçimi Hassas Alüminyum Parçaları Şekillendirir?
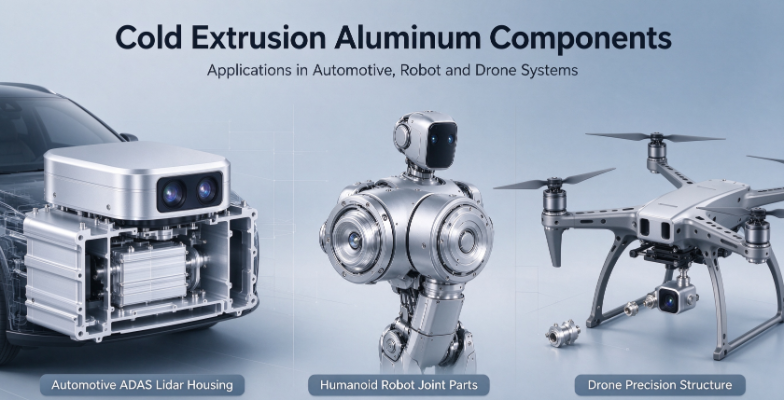
Sürücü destek sensörleri, lidar muhafazaları, insansı robot bağlantıları ve drone yapıları tasarlayan mühendisler de aynı zorlukla karşı karşıyadır. Sistemin merkezinde yer alan alüminyum bileşenin dar boyutlara sahip olması, titreşime yıllarca dayanabilmesi ve ilk üniteden on bin üniteye kadar aynı şekilde davranması gerekiyor. Bir projenin başında seçilen üretim rotası genellikle bu hedeflere daha sonra maliyetli bir yeniden tasarım gerekmeden ulaşılıp ulaşılamayacağına karar verir.
Bu tartışmalara iki süreç hakimdir: geleneksel basınçlı döküm ve soğuk ekstrüzyon. Her ikisi de hacim olarak karmaşık şekiller üretebilir, ancak iç yapı, mekanik performans, boyutsal kontrol ve konfor alanlarının dışına çıktıklarında yarattıkları sorunlar bakımından keskin bir şekilde farklılık gösterirler. Bunları değiştirilebilir ürünler olarak gören alıcılar, farkı genellikle ancak saha arızaları veya üretim hattında hurda ortaya çıktıktan sonra keşfederler.
Bu kılavuz, iki süreci mühendislik ve satın alma perspektifinden karşılaştırmaktadır. Her birinin metali nasıl oluşturduğunu, nerede en iyi performansı gösterdiğini, maliyet tablosunun gerçekte nasıl göründüğünü ve yetenekli bir tedarikçinin karşılayabileceği bir spesifikasyonun nasıl yazılacağını açıklıyor. Basınçlı dökümün daha akıllı bir seçim olmaya devam ettiği durumlar da dahil olmak üzere, ödünler açıkça sunulmaktadır.
Her Süreç Metali Nasıl Oluşturur?
Performans açığını anlamanın en net yolu metalin şekillendirme sırasındaki fiziksel durumuna bakmaktır. Basınçlı dökümde alüminyum eritilir ve yüksek basınç altında çelik bir kalıba sıkıştırılır. Soğuk ekstrüzyonda, katı bir kütük oda sıcaklığında veya buna yakın bir sıcaklıkta bir kalıptan itilir. Bu tek fark, takip eden hemen hemen her şeyi şekillendirir.
Alüminyum Döküm
Erimiş alüminyum boşluğu hızlı bir şekilde doldurur, bu da karmaşık ince duvarlı muhafazalar için basınçlı dökümü verimli hale getirir. Sorun doldurma ve katılaştırma sırasında yaşananlardır. Eriyik içinde hapsolan hava ve metal soğudukça açığa çıkan gazlar, gaz gözenekliliği oluşturur ve büzülme, kalın bölümlerin en son donduğu boşluklar oluşturur. İyi kontrol edilen süreçler bile bir miktar dahili süreksizlik bırakır ve bu boşluklar en çok parçanın daha ağır bölümlerinde görülür.
- Erimiş metal, yüksek hız ve basınçta çelik bir kalıba enjekte edilir.
- Metal, küçük parçalar için genellikle birkaç saniye içinde soğur ve katılaşır.
- Döküm çıkarılır ve kesilir, ardından sıklıkla kritik yüzeylerde işlenir.
- Sızıntı testi veya muayenesi, iç boşlukları olan parçaları eler.
Soğuk Ekstrüzyon Alüminyum
Soğuk ekstrüzyon katı malzeme üzerinde çalışır, dolayısıyla sıvı aşaması ve katılaşma büzülmesi olmaz. Kütük sıkıştırılır ve şekillendirilmiş bir kalıptan geçirilir ve metal, kalıp formunu almak üzere plastik olarak akar. Bu plastik akış, iç süreksizlikleri kapatma eğilimindedir ve tane yapısını metal akış yönü boyunca hizalar; bu da yüklü bileşenler için en önemli yönlerdeki mukavemeti artırır.
- Pres aletine kesilmiş bir dövme alüminyum kütüğü yüklenir.
- Pres, kütüğü kalıba doğru zorlayarak duvarları, çıkıntıları ve boşlukları şekillendirir.
- Oluşturulan kısım kesilir ve bazen gerilimi giderilir veya ısıl işleme tabi tutulur.
- CNC işleme yalnızca nihai doğruluk gerektiren özellikleri tamamlar.
Yan Yana: Temel Performans Farklılıkları
Tedarik ekipleri genellikle süreçleri beş boyutta karşılaştırır: yapısal yoğunluk, dayanıklılık ve yorulma ömrü, yüzey kalitesi ile boyutsal doğruluk, termal davranış ve parti tutarlılığı. Aşağıdaki tablo tipik sonuçları özetlemektedir. Gerçek sonuçlar alaşıma, geometriye, takım kalitesine ve denetim standartlarına bağlıdır.
| Kriterler | Alüminyum Döküm | Soğuk Ekstrüzyon Alüminyum |
|---|---|---|
| İç yapı | Gaz gözenekliliği ve büzülme mümkündür | Tam yoğun, kapalı süreksizlikler |
| Yorulma direnci | Orta, boşluklara karşı hassas | Yüksek, döngüsel yüklere uygun |
| Süneklik | Çoğunlukla sınırlı | Genellikle daha yüksek |
| Şekillendirilmiş yüzey pürüzlülüğü | Genellikle yaklaşık 1,6 ila 3,2 mikrometre Ra | Genellikle yaklaşık 0,8 ila 1,6 mikrometre Ra |
| Kritik tolerans bandı | Genellikle işleme gerekmeden 0,1 mm veya daha fazla | Biçimlendirilmiş özelliklerde genellikle 0,05 mm veya daha iyisi |
| Lazer kaynak uygunluğu | Gözeneklilikle sınırlı | Güçlü, tutarlı kaynak sonuçları |
| Toplu tutarlılık | Süreç sapmasına göre değişir | Kararlı over long runs |
Yoğunluk ve Gözeneksiz Performans
Yoğunluk diğer birçok farklılığın temelidir. Basınçlı dökümlerdeki gaz gözenekliliği her zaman yüzeyde görülmez, bu da onu gizli bir risk haline getirir. Bir muhafaza görsel bir kontrolü geçse de basınç altında sızıntı yapabilir veya yük yolunun yakınında bir boşluk bulunması nedeniyle birkaç bin termal döngüden sonra çatlayabilir. Soğuk haddelenmiş parçalar, sıvıdan katıya geçişi tamamen önler, dolayısıyla bu iç süreksizlikler nadirdir. Bu, en çok sızdırmaz sensör muhafazaları ve lazerle kaynaklanacak herhangi bir parça için önemlidir, çünkü kaynak kalitesi büyük ölçüde yüzeyin altında ne olduğuna bağlıdır.
Mukavemet ve Yorulma Direnci
Robot bağlantılarındaki ve araç şasisi ortamlarındaki bileşenler tek bir aşırı yükleme nedeniyle nadiren arızalanır. Zayıf noktalarda yavaş yavaş çatlaklar başlatan milyonlarca küçük gerilim tersine çevrilmesi nedeniyle başarısız oluyorlar. Soğuk ekstrüzyon, yönlü tane akışına sahip yoğun bir yapı ürettiğinden, özellikle dolgularda, ince kaburgalarda ve çıkıntılarda yorulma performansı genellikle daha güçlüdür. Basınçlı dökümler mükemmel statik dayanıma ulaşabilir, ancak daha düşük süneklikleri ve iç boşluklara karşı hassasiyetleri titreşim altında yorulma ömrünü kısaltabilir.
Boyutsal Doğruluk ve Yüzey Kalitesi
Basınçlı dökümler soğudukça büzülür ve takımların bu hareketi telafi etmesi gerekir. Dar toleranslara ulaşmak genellikle kritik yüzeylere, deliklere ve montaj özelliklerine CNC işleme eklemek anlamına gelir. Soğuk ekstrüzyon, parçaları nihai boyutlara daha yakın oluşturur ve daha düzgün yüzeyler üretir, böylece daha az özellik ikincil işlemeye ihtiyaç duyar. Daha az işleme adımı, daha az işleme olayı, daha az fikstürleme hatası ve daha iyi montaj uyumu anlamına gelir.
Termal Davranış ve Parti Tutarlılığı
Elektroniklerden gelen ısının sıcak noktalar oluşturmadan dış kabuğa ulaşması gereken lidar modülleri ve sensör muhafazaları için termal yönetim kritik öneme sahiptir. Yoğun, boşluksuz bir duvar, ısı akışını eşit olmayan bir şekilde kesintiye uğratabilecek, dağınık gözeneklere sahip bir duvardan daha tahmin edilebilir bir şekilde ısıyı iletir. Üretim çalışmaları sırasında, basınçlı dökümde süreç kayması gözeneklilik seviyelerini vardiyadan vardiya değiştirebilir. Soğuk ekstrüzyon, daha istikrarlı çıktı tutma eğilimindedir; bu da gelen denetim iş yükünü azaltır ve kusur oranlarının zaman içinde düşük kalmasına yardımcı olur.
İki Üretim Rotasına Görsel Genel Bakış
Aşağıdaki diyagram her rotadaki adımların sırasını göstermektedir. Temel fark orta aşamada yatıyor: Bir durumda sıvı metal katılaşırken, diğer durumda katı kütük plastik olarak akıyor.
Uygulama Senaryoları: Her Sürecin Uygun Olduğu Yer
Her iki süreç de evrensel olarak daha iyi değildir. Doğru seçim, parçanın işlevine, taşıdığı yüklere, sızdırmazlık ve kaynak gereksinimlerine ve üretim hacmine bağlıdır. Aşağıdaki kılavuz, sabit bir kural yerine genel endüstri uygulamasını yansıtmaktadır ve mühendislik incelemesi her durumu doğrulamalıdır.
Basınçlı Dökümün Sağlam Bir Seçim Olduğu Yer
- Boyut toleransının cömert olduğu ve yüzey görünümünün iç bütünlükten daha önemli olduğu düşük hassasiyetli muhafazalar.
- Az yük taşıyan ve basınç altında sızdırmazlık gerektirmeyen yapısal olmayan kapaklar ve kabuklar.
- Parça başına takımlama maliyetinin baskın etken olduğu yüksek hacimde çok karmaşık ince duvarlı geometri.
- Tasarımın hala değişmekte olduğu ve hızlı takım yinelemelerinin olduğu projeler, uzun vadeli yorulma verilerinden daha önemlidir.
Soğuk Ekstrüzyonun Açık Avantajlar Sağladığı Yer
- Sıcaklık döngüleri boyunca sızdırmaz ve boyutsal olarak sabit kalması gereken Lidar muhafazaları ve otomotiv kamera gövdeleri.
- Sürekli ileri geri hareket eden ve yorulma çatlamasına karşı dayanıklı olması gereken insansı robot yapısal parçaları.
- Ağırlığın ve güvenilirliğin önemli olduğu, yüksek dinamik yükler taşıyan drone bileşenleri.
- Yoğun taban malzemesinin kaynak tutarlılığını iyileştirdiği, lazer kaynağı veya yüksek hava geçirmezlik gerektiren parçalar.
Maliyet Resmi: Birim Fiyata Karşı Toplam Maliyet
Yaygın bir varsayım, basınçlı dökümün her zaman daha ucuz olduğu yönündedir. Bu, çok yüksek hacimli basit bir parçanın birim fiyatı için doğrudur ancak toplam maliyete hurda, yeniden işleme, inceleme, ikincil işleme, saha geri dönüşleri ve kalite sorunlarını çözmek için harcanan mühendislik süresi dahildir. Bu gizli maliyetler hesaba katıldığında daha düşük bir teklif fiyatı daha pahalı bir seçenek haline gelebilir.
Soğuk ekstrüzyon genellikle daha yüksek ön takım yatırımı ve daha dikkatli kütük ve pres kurulumu gerektirir. Gücü verim ve öngörülebilirlikte yatmaktadır. Daha az parça reddedildiğinde, daha az işleme işlemine ihtiyaç duyulduğunda ve vardiyalar boyunca çıktı tutarlı kaldığında, iyi parça başına maliyet, programın ömrü boyunca olumlu bir şekilde karşılaştırılabilir. Alıcılar, yalnızca birim fiyat tekliflerini karşılaştırmak yerine toplam sahip olma maliyeti tahminlerini talep etmelidir.
Alüminyum Hassas Parçaların Belirlenmesine İlişkin Tasarım İpuçları
Hangi rotayı seçerseniz seçin, net bir spesifikasyon riski azaltır. Yalnızca geometriyi değil, işlevi de açıklayan çizimler, tedarikçilerin doğru süreci önermesine ve sorunları erkenden işaretlemesine yardımcı olur. Güvenilir bir ekiple çalışan ekipler soğuk ekstrüzyon alüminyum parçalar Tedarikçi genellikle erken tasarım incelemelerinden en fazla kazancı elde eder.
- Hangi özelliklerin yük taşıdığını, mühürlediğini veya ısıyı ilettiğini belirleyin ve bunları çizimde kritik olarak işaretleyin.
- Keskin değişikliklerde gerilim yoğunlaşmasını önlemek için duvar kalınlığı geçişlerini yavaşça belirtin.
- Yüzey pürüzlülüğünü yalnızca sızdırmazlık yüzeyleri ve yatak yuvaları gibi önemli olan yerlerde tanımlayın.
- Sızıntı testi veya numunelerin kesilmesi gibi iç bütünlük muayene yöntemini belirtin.
- Tedarikçinin takım ve kapasiteyi planlayabilmesi için beklenen üretim hacmini ve yıllık tahmini verin.
- Takımlar piyasaya sürülmeden önce ilk ürün inceleme planı ve kabul kriterleri üzerinde anlaşın.
Kaçınılması Gereken Yaygın Hatalar
- Her toleransın aynı değere sıkıştırılması, işlevi iyileştirmeden maliyeti artırır.
- Tasarım sırasında yorulma yüklerinin göz ardı edilmesi ve yalnızca statik mukavemetin kontrol edilmesi.
- Tedarikçiye arkasındaki performans gerekliliklerini vermeden süreç seçimini açık bırakmak.
Hassas Alüminyum Tedarikçisinde Nelere Bakılmalı?
Süreç bilgisi resmin yalnızca bir parçasıdır. Üreten bir tedarikçi hassas alüminyum bileşenler zorlu endüstriler için kütükten bitmiş parçaya kadar tüm zincir boyunca kontrol gösterebilmelidir. Aşağıdaki kontrol listesi, alıcıların bir projeye başlamadan önce kapasiteyi değerlendirmesine yardımcı olur.
- Ayrı taşeronluk adımları yerine entegre bir iş akışı olarak soğuk ekstrüzyon ve CNC işleme konusunda deneyim.
- Boyut ölçümü, yüzey kontrolleri ve iç bütünlük testi dahil olmak üzere belgelendirilmiş denetim kapasitesi.
- Sızdırmaz veya kaynaklı montajlara uygun temizleme ve yüzey işleme işlemleri.
- Çizimleri gözden geçirme, tasarım ayarlamaları önerme ve hem özel OEM hem de ODM programlarını destekleme isteği.
- Uzun üretim süreçlerinde parti tutarlılığının nasıl korunduğunu gösteren temiz proses kontrol kayıtları.
Sonuç: Süreci Performans Hedefiyle Eşleştirme
Uzun hizmet ömrü boyunca yoğun, boyutsal olarak stabil ve yorulmaya karşı dayanıklı kalması gereken hassas parçalar için soğuk ekstrüzyon, basınçlı dökümün karşılamaya çalıştığı yapısal avantajlar sunar. Basınçlı döküm, hızının ve takım ekonomisinin anlamlı olduğu daha basit, daha az stresli, yüksek hacimli uygulamalarda yerini almaya devam ediyor. En iyi karar, süreç adından ziyade parçanın işleviyle başlar.
Bir sonraki projeniz sensör muhafazaları, robot yapıları veya drone bileşenlerini içeriyorsa çizimleri ve performans gereksinimlerini önceden paylaşın. Geometrinin, yüklerin ve sızdırmazlık ihtiyaçlarının ayrıntılı bir incelemesi, hangi rotanın uygun olduğunu gösterecek ve numune doğrulaması, tam üretim başlamadan önce bunu doğrulayacaktır.
Sıkça Sorulan Sorular
S1: Soğuk ekstrüzyon her zaman basınçlı dökümden daha mı pahalıdır?
Mutlaka değil. Soğuk ekstrüzyon genellikle daha yüksek ön takım ve kurulum maliyetleri gerektirir, ancak daha az parça hurdaya çıkarıldığında, daha az işleme adımına ihtiyaç duyulduğunda ve saha geri dönüşleri azaldığında toplam maliyeti düşürebilir. Toplam sahip olma maliyetinin karşılaştırılması, yalnızca birim fiyatların karşılaştırılmasından daha doğru bir tablo sunar.
S2: Pres döküm alüminyum parçalar sızdırmaz veya su geçirmez muhafazalarda kullanılabilir mi?
Evet, uygun tasarım, proses kontrolü ve sızıntı testi ile. Ancak daha kalın bölümlerdeki iç gözeneklilik, görsel olarak tespit edilmesi zor olan sızıntı yolları oluşturabilir. Sıkı sızdırmazlık gereksinimleri olan muhafazalar için yoğun bir taban malzemesi genellikle bu riski azaltır ve tutarlılığı artırır.
S3: Robot ve drone parçaları için yorulma direnci neden önemlidir?
Bu parçalar hareket ve titreşim sırasında tekrarlanan yüklere maruz kalır. Yorulma çatlakları genellikle küçük kusurlarda veya stres konsantrasyonlarında başlar ve birçok döngü boyunca yavaş yavaş büyür. Yoğun, yönsel olarak hizalanmış tane yapısı, çatlak başlangıcını geciktirmeye yardımcı olur, bu da sürekli hareket altında servis ömrünü uzatır.
S4: Soğuk ekstrüzyon kritik özelliklerde hangi toleransı sağlayabilir?
Birçok şekillendirilmiş özellikte geometriye, malzemeye ve işleme durumuna bağlı olarak yaklaşık 0,05 mm veya daha iyi toleranslara ulaşılabilir. Son işleme, daha sıkı kontrol gerektiren özellikleri iyileştirebilir. Tedarikçiyle erken görüşme, her özellik için gerçekçi toleransların belirlenmesine yardımcı olur.
S5: Yeni bir tasarım için hangi süreci belirleyeceğime nasıl karar vereceğim?
İşlevsel gereksinimleri listeleyerek başlayın: yükler, sızdırmazlık, kaynak, ısı transferi ve beklenen hacim. Parça yapısal, yalıtımlı veya yorulma açısından kritik ise soğuk ekstrüzyon ciddi bir değerlendirmeyi hak eder. Parça basitse, kritik değilse ve cömert toleranslarla çok yüksek hacimlerde üretilmişse, basınçlı döküm daha ekonomik olabilir. Her iki rotada yapılan numune testleri seçimi doğrulayabilir.
-
Tel Numarası
+86-0572-2210226Telefon Numarası
+86-13819283977 +86-13655726561 +86-13567228000Adres
Bina B, İnovasyon ve Girişimcilik Endüstri Parkı, No. 288, Yansan Yolu, Huzhou Şehri, Zhejiang Eyaleti, ÇinQRCode
-
Hızlı Bağlantılar
Ana Sayfa Ürünler Hakkımızda Yetenekler Endüstriler Haberler Bize Ulaşın -
Keşfet
Aracın Alüminyum Kamera Kabuğu Alüminyum Soğuk Ekstrüzyon Alüminyum Soğuk Dövme Parçaları -
bizimle iletişime geçmekten çekinmeyin